
甲基硫菌灵作为广谱性杀菌剂,在生产、精制、设备清洗全过程中,会持续产生高浓度工艺母液废液。相较于普通生产废水,甲基硫菌灵废液存在成分复杂、自带抑菌性、污染物难降解、含盐量高等诸多短板,是农药化工行业废水处置的典型难题。多数企业沿用常规污水处理设备处置,不仅无法彻底解决污染问题,还会衍生合规、成本、设备运维等多重问题。依托专用母液处理设备针对性处置,可精准匹配废液水质特性,从根源上化解处置痛点,为企业长效合规生产保驾护航。
甲基硫菌灵废液的处置难点,源于其独特的水质属性,常规水处理工艺完全无法适配,长期处置不当会引发多重隐患。
废液内部富集大量未降解的甲基硫菌灵原药、硫脲类中间体、有机副产物,有机结构稳定,抗自然降解能力强,普通混凝、沉淀、简易氧化工艺难以分解破除。同时,废液自带强效抑菌特性,这也是其很大的处置短板。作为杀菌剂原料废液,其含有的活性成分会直接抑制、灭杀生化池微生物,造成菌种活性骤降、污泥失效、生化系统瘫痪,是农药废水处置中典型的“生化抑制剂”。
除此之外,生产产生的浓缩母液普遍具备高COD、高盐分、高色度的特点,水质波动极大。长期未经专项处理直接处置,会带来双重核心危害。生态层面,残留的有机污染物渗入水土环境,会持续破坏土壤、水体生态平衡,造成水体富营养化、土壤微生物消亡,形成持续性环境隐患;企业运营层面,废液处理不达标易触发环保管控预警,同时污染物易附着管道、设备内壁,造成结垢、堵塞、腐蚀,大幅缩短通用水处理设备使用寿命,增加运维损耗。
多数企业采用传统设备粗放处置,不仅无法实现污染物有效降解,还会造成危废产量激增、能耗偏高、系统运行不稳定等问题,陷入“处理无效、成本递增、风险叠加”的处置困境。
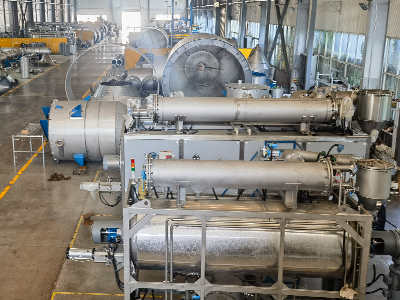
针对甲基硫菌灵废液的专属水质痛点,常州乐研可为您的企业定制母液分离设备。定制化母液处理设备摒弃通用设备的粗放处理模式,贴合废液难降解、高抑菌、高盐的特性,实现精细化、稳定化处置,为企业解决多项生产难题。
专用母液设备搭载针对性预处理单元,可提前对甲基硫菌灵废液中的抑菌类有机组分进行改性、破环处理,有效削弱、消除废液生物毒性,破除对微生物的抑制作用。经过设备预处理后的废液,可严丝合缝衔接企业原有生化系统,让生化菌种恢复正常降解能力,彻底解决生化系统瘫痪、污泥失效、出水不稳的行业难题,保障整套水处理系统连续稳定运行。
传统设备处理高浓甲基硫菌灵母液,存在浓缩效率低、有机物裹挟盐分、固废产量大的问题,危废外运处置成本居高不下。专用母液设备针对高浓母液定制分离工艺,可实现有机物与盐分高效分离,大幅提升废液减量化效果,显著减少盐渣、污泥等危废产出量。同时设备运行能耗可控,无需频繁维修更换配件,大幅降低设备运维、危废处置、菌种更换等综合成本,帮助企业实现降本运营。
当前农药行业针对特征污染物的管控、监测标准持续收紧,甲基硫菌灵相关特征指标管控愈发严格。专用母液设备可针对性降解废液核心污染物,稳定把控出水水质指标,规避因预处理不彻底、水质波动大导致的超标、预警等合规问题。设备可适配生产间歇排污、连续排污等多种工况,自适应水质水量波动,保障长期处置达标,助力企业满足环保管控要求。
专用母液处理设备采用模块化设计,无需大规模改造厂区原有污水处理设施,可直接对接生产线母液排污端口,适配中小型水量、高浓间歇母液等各类生产场景。设备自动化程度高,操作便捷,可有效减少人工干预,避免人为操作失误导致的处置不达标问题,适配农化企业连续化、规模化的生产节奏。
甲基硫菌灵废液的强抑菌、难降解、高浓度特性,决定了通用水处理设备无法满足处置需求。常州乐研专属母液处理设备,是破解废液处置痛点、降低运营成本、规避环保风险的关键方式。通过专项设备针对性预处理、减量、净化,可从根源上解决甲基硫菌灵废液处置难题,实现生态环保与企业生产效益的双向兼顾,助力农化企业长效合规、稳定运营。常州乐研诚邀您的合作。
截屏,识别二维码
手机二维码
(点击复制手机二维码)