
在嘧菌酯原药及制剂生产过程中,会产生成分复杂的工艺废液与母液物料。这类废液含有难降解有机组分,水体污染物负荷偏高,常规生化工艺很难直接处理,给生产企业带来诸多现实困扰。
含嘧菌酯废液本身存在不少处置难点:废液内残留有机组分性质稳定,生物降解难度大,直接进入综合污水系统,容易造成生化系统负荷波动,影响污水站平稳运行;废液浓缩后黏度上升,容易出现换热面粘附、结垢现象,增加设备检修清洗频次;作为危险废物,若采取全部委外处置模式,废液产生体量越大,危废转运、处置开支随之走高,企业经营成本压力增加;同时废液储存、转运环节对防渗、密闭管理要求较高,企业需要投入较多精力做好现场管控,规避环保合规风险。
面对以上行业共性问题,引入适配工况的母液处理设备,能够帮助农化生产企业破解废液处置痛点,从运维、成本、合规多个维度带来实际价值。
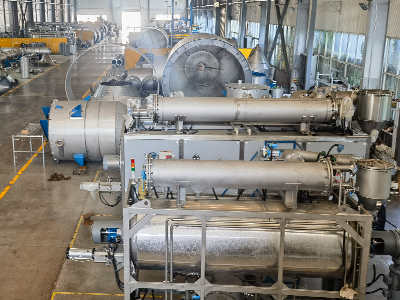
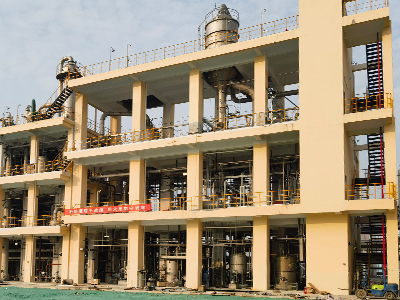
实现废液减量,压缩危废处置开支母液设备依托蒸发浓缩工艺,对含嘧菌酯废液做减量化处理,将废液中的水分分离形成冷凝水,浓缩后的残余物料体积得到大幅缩减。废液体量下降之后,需要委外处置的危废总量减少,直接降低危废处置、转运相关费用,缓解企业持续的危废成本压力。产出的冷凝水经过处理,可根据水质情况回用于生产清洗、冷却等工序,提升水资源循环利用率,减少新鲜水取用。
适配物料特性,降低系统运维负担针对含嘧菌酯废液易结垢、含有热敏性组分的物料特点,设备可采用低温蒸发工况,减少热敏物质受热发生变化,缓解换热部件结焦、粘附问题,延长部件使用周期,减少停机清洗频次,助力整套污水系统维持连续运行状态。设备采用密闭化处理流程,废液全程密闭流转,减少挥发性物质散逸,改善车间现场作业环境。搭配自动化控制系统,可实现运行参数自主调节,适配生产间歇排水、水质波动的工况,降低现场人员操作强度,减少人为干预带来的不稳定因素。
筑牢环保基础,助力企业合规管理将高浓度含嘧菌酯母液单独做减量预处理,不直接混入综合废水池,能够降低后端污水处理站的处理负荷,减少污水指标波动带来的管控压力。企业可以自主在厂区内部完成废液减量化处置,减少废液向外转运频次,降低废液运输途中的管控风险,便于企业做好危废台账、物料流转管理,更好匹配环保管控要求,为企业稳定生产筑牢基础。
挖掘资源化空间,释放生产附加价值经过设备浓缩处理后,母液中富集的有效组分可根据工艺条件做回收研判,部分物料具备回收再利用的可能性,减少物料浪费,为企业创造额外收益空间。
农化行业三废治理已经成为企业经营的重要板块,含嘧菌酯废液处置,既要正视废液本身的处理难点,也要选择适配自身产能与水质条件的处理装备。母液处理设备,帮助企业把废液处置由单纯成本支出,转化为减量、循环、合规的管理抓手,助力农化企业实现生产经营与环保管理协同发展。
常州乐研分离技术有限公司一家专业制造母液设备的公司,诚邀您的合作,望携手共赢!!!
截屏,识别二维码
手机二维码
(点击复制手机二维码)