
公认处理高难度的四类是化工、制药、印染和电镀废水,这几类废水普遍成分复杂、毒性强、可生化性差,常规工艺很难直接搞定。
难点:含大量苯系物、杂环化合物等人工合成大分子,微生物“啃不动”,COD可高达30000-50000mg/L,可生化性(B/C比)常低于0.2,部分还高盐,会抑制微生物活性。
典型处理思路:芬顿氧化、臭氧催化等高级氧化预处理破环解毒,再用厌氧+好氧组合工艺降解。
难点:成分极杂,含未反应原料、中间体和重金属催化剂,COD可高达50000mg/L,残留抗生素等毒性物质会直接让生化系统瘫痪;水质水量波动也很大。
典型处理思路:分质预处理(混凝、气浮、微电解等)+ 厌氧(UASB等)+ 好氧(MBR等)组合工艺。
难点:色度深、脱色难,染料分子结构稳定容易反弹;含盐量常超3%,高盐会抑制生化;PVA浆料等难降解有机物多,B/C比普遍低于0.3。
典型处理思路:三级脱色(混凝+生化+高级氧化)+ 耐盐菌驯化或MBBR工艺 + 前端水解酸化提升可生化性。
难点:含铬、镍、铜等重金属,且多以络合态存在(如EDTA络合铜/镍),常规加碱沉淀根本去不掉;含氰废水毒性极强,处理精度要求极高。
典型处理思路:源头分质分流 + 定向破络(氧化/置换/物化)+ 螯合沉淀 + 膜分离回收。
另外,造纸和制革废水也是公认的高难度类型。造纸黑液碱性强、含木质素等难降解物,漂白废水还含二恶英等致癌物;制革废水含硫化物和铬离子,预处理不到位后续很容易超标。食品加工废水看着“简单”,实则油渣多、氨氮磷高、水质波动大,预处理没做好会堵死整个系统。
使用母液分离设备对废液的核心好处是把高污染、高成本的废液变成可回用的水和资源,同时大幅降低危废处置费用和环保风险,是减量化、无害化和资源化,简单说就是让废液变得更少、更安全、还能变废为宝。
选设备时不能只看价格,要结合母液的具体成分(盐分、COD、粘度等)来匹配工艺,最hao让厂家提供中试试验验证效果,并把能耗、减量率等关键指标写进合同。
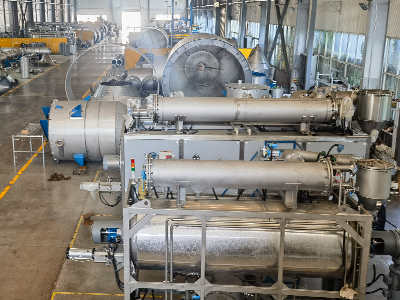
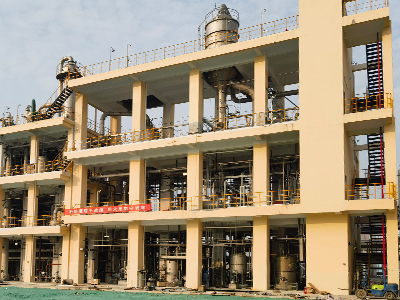
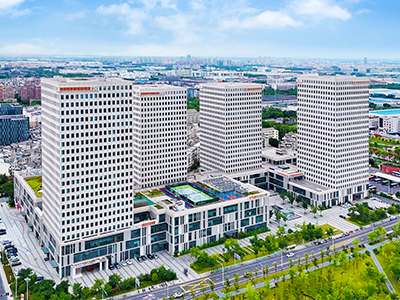
常州乐研是一家专注母液分离设备的厂家,公司根据实地勘察,结合水样中试结果,为企业量身打造适合企业的方案及产品。
截屏,识别二维码
手机二维码
(点击复制手机二维码)