
医药合成、原料药生产过程产生的母液废水,一直是行业废水治理的重点与难点。废水体系内含有抗生素残留、各类有机溶剂、工艺母液杂质,普遍呈现高浓度COD 特征;水体自带生物抑制性物质,毒性较强,可生化性偏弱,叠加批次化生产带来的水质成分波动大等问题,给企业稳定治污、合规生产带来持续挑战。
不少制药企业采用常规生化工艺处理这类废水,经常遭遇生化菌种受抑制、污泥活性下降、出水指标波动、系统运维不稳定等情况。高浓度母液若直接委外处置,危废处置成本持续走高;简单预处理难以降解特征污染物,极易面临环保管控压力,制约企业持续生产经营。
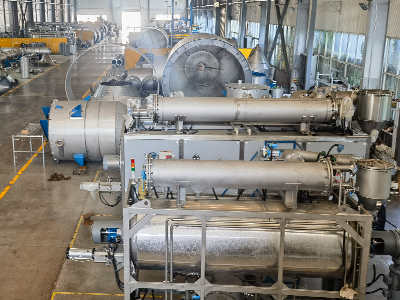
针对制药行业废水特有工况,我们推出制药母液废水浓缩分离处理装备,贴合药企现场生产实际,聚焦高毒、难生化母液治理痛点设计。
1.耐受复杂水质波动,适配间歇生产模式药企多为批次化生产,废水COD、污染物组分随生产品种切换产生明显变化。设备控制系统支持参数灵活调节,可应对水质周期性波动,适配间断排水工况,减少工况突变引发的运行异常。
2.规避生物抑制风险,减轻后端生化负荷废水中抗生素、有毒中间体能够抑制微生物活性,本套装备优先对高浓度母液进行单独减量浓缩,分离大部分难降解、具备生物毒性的污染物,降低后续生化单元冲击,缓解生化系统崩溃风险,形成“母液预处理 + 综合废水生化” 的分级治理思路。
3.兼顾有机溶剂回收与废水减量化装备可实现体系内有机溶剂分离回收,回收物料可返回生产环节复用;原液经浓缩处理后废液体积大幅缩减,有效降低危废产生总量,帮助企业控制长期危废处置开支。冷凝出水可根据水质情况,纳入后续深度处理工序,满足回用或者排放相关管控要求。
4.结构材质适配腐蚀性物料,自动化程度高接触物料部位选用耐腐蚀材质,应对有机酸、有机溶剂带来的腐蚀问题;搭载自动化监控模块,实时监测温度、压力、液位等关键运行参数,支持在线清洗功能,减缓母液杂质堆积结垢,降低人工值守强度,适配厂区连续化生产节奏。
5.模块化布局,便于厂区落地改造设备支持模块化定制,可结合企业现有污水处理站布局规划方案,无需大规模土建改造;大小处理量机型可选,兼顾中小型原料药车间与规模化制药厂区不同处置需求。
环保常态化监管背景下,稳定可控的废水治理方案,是制药企业维持正常生产的基础。常州乐研生产的处理装备不依赖单一生化手段处理高毒母液,通过物化分离方式从源头削减特征污染物,平衡达标稳定性、运行成本、现场运维难度三大核心诉求。
既可以作为现有污水站升级配套单元,专门分流处理高浓度母液废水;也可作为新建项目母液预处理核心装置,完善废水分级收集、分质处理体系。
常州乐研可根据企业提供的实际水质检测报告、现场场地条件、处置目标,出具针对性工艺方案与设备选型建议,实地对接工况,提供配套安装调试、运维指导相关技术支持。
截屏,识别二维码
手机二维码
(点击复制手机二维码)