
在医药中间体、农药原料药生产环节,阿苯达唑母液属于生产过程产生的高浓度废液,成分复杂,含有残留原料药、有机杂质及各类盐类物质。不少企业在生产中,对该类母液处置重视不足,随意堆放、简易稀释排放、委外处置不规范等问题,会给企业带来一系列现实风险,也制约着生产的稳定运行。
阿苯达唑母液COD浓度高,含有难降解有机污染物,若未经有效处理直接外排,会造成水体污染。一旦被环保监管核查发现,企业将面临责令整改、罚款等行政处罚;情节严重的,还会被限制生产、停产整治,直接影响生产线正常运转。 同时,母液属于危险废液范畴,若储存、转运、处置环节不合规,会触发危废管理相关法规约束,企业需要承担对应的法律责任。
母液长期堆积存放,会占用厂区储罐、仓储空间,增加仓储管理压力。母液具有腐蚀性,长期存放还会对储存设备造成腐蚀损耗,提升设备维护更换成本。部分企业选择委外处置,高浓度阿苯达唑母液处置单价偏高,废液量越大,委外处置费用越高,持续增加企业生产成本。若委外单位资质不达标,还会出现处置链条断裂,废液积压,造成生产工序被迫停工。
阿苯达唑母液理化性质特殊,长期静置储存容易出现组分变化,存在挥发、结垢、结晶等现象。储罐内物料淤积、结晶结块,会带来管路堵塞、设备腐蚀泄漏隐患,一旦发生泄漏,会引发厂区环境安全隐患,增加现场安全管理压力。
环保、危废处置出现违规记录,会影响企业招投标、项目审批、客户合作。下游合作方会对企业环保管理能力进行核查,处置不达标会削弱企业市场竞争力,对企业长期经营造成负面影响。
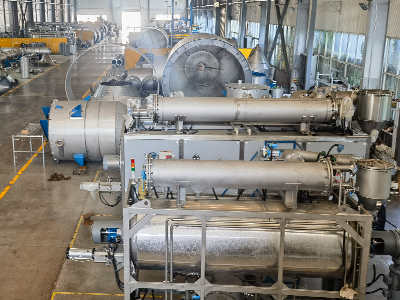
针对阿苯达唑母液的高有机、高盐、易结晶的物料特性,专业母液处理设备,依托蒸发分离工艺,对母液进行就地资源化处置。设备可对母液进行浓缩分离,将母液中的有价组分、盐类物质进行分离析出,实现废液减量化。处理后产出的馏分液可回用于生产工序,实现物料循环利用;浓缩残渣按照危废规范收集,便于后续合规外运处置,减少废液外运体量。
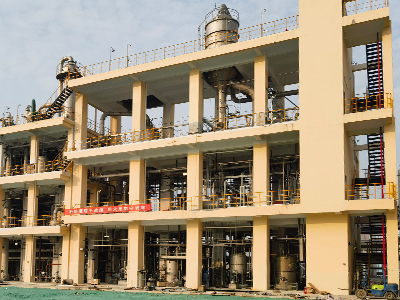
整套设备适配医药、农药中间体生产现场工况,可适配连续生产模式,减少母液在厂区的积压存储,降低储罐储存压力,从源头减少废液带来的各类隐患。设备运行过程中,可实现工况可控,降低物料泄漏、腐蚀等安全风险,帮助企业完善危废处置闭环,满足环保监管的相关管理要求,降低企业合规管控压力。
阿苯达唑母液不是简单的生产副产物,处置环节直接关系企业生产安全、环保合规与经营成本。一味依靠委外处置,会面临处置成本上涨、处置渠道不稳定等问题。引入适配物料特性的专业母液处理设备,实现厂区内就地减量化处理,完善废液处置闭环,能够帮助企业规避多重风险,保障生产平稳有序开展。常州乐研制造的专业母液处理设备是您不二的选择,常州乐研期待您的合作。
截屏,识别二维码
手机二维码
(点击复制手机二维码)